
Mantenimiento Envasadora al Vacío | Guía y Checklist
Una envasadora al vacío casi nunca se estropea de golpe. Avisa antes.
Primero tarda un poco más en hacer el vacío. Después aparece alguna bolsa que no cierra bien. Más tarde, una soldadura que se abre en la cámara frigorífica. Y el día que se para de verdad suele ser el de más trabajo.
La mayoría de esas paradas se evitan con un mantenimiento preventivo sencillo: unos pocos puntos que se revisan con regularidad y unos recambios que se cambian antes de que fallen.
En esta guía, con la experiencia de nuestro servicio técnico, te explicamos qué piezas piden más atención, cada cuánto conviene revisarlas y qué señales indican que algo no va bien. Si prefieres que lo haga un técnico, puedes ver nuestro servicio técnico.
Por qué el mantenimiento preventivo sale más barato
El mantenimiento tiene fama de gasto. En una envasadora es justo lo contrario.
Piensa en lo que cuesta una parada:
- Producto que no se envasa a tiempo y pierde vida útil.
- Bolsas mal cerradas que se sueltan días después, en la cámara o en el cliente.
- Reenvasado: bolsa nueva y mano de obra otra vez.
- Urgencias: una reparación con prisa siempre sale más cara que una revisión programada.
Un teflón o un cambio de aceite cuestan poco. Una mañana sin poder envasar, mucho más.
Los dos puntos que más mantenimiento piden
Si solo vas a recordar dos cosas de esta guía, que sean estas. Son las que más destaca nuestro equipo del SAT.
1. El teflón de la barra de soldadura
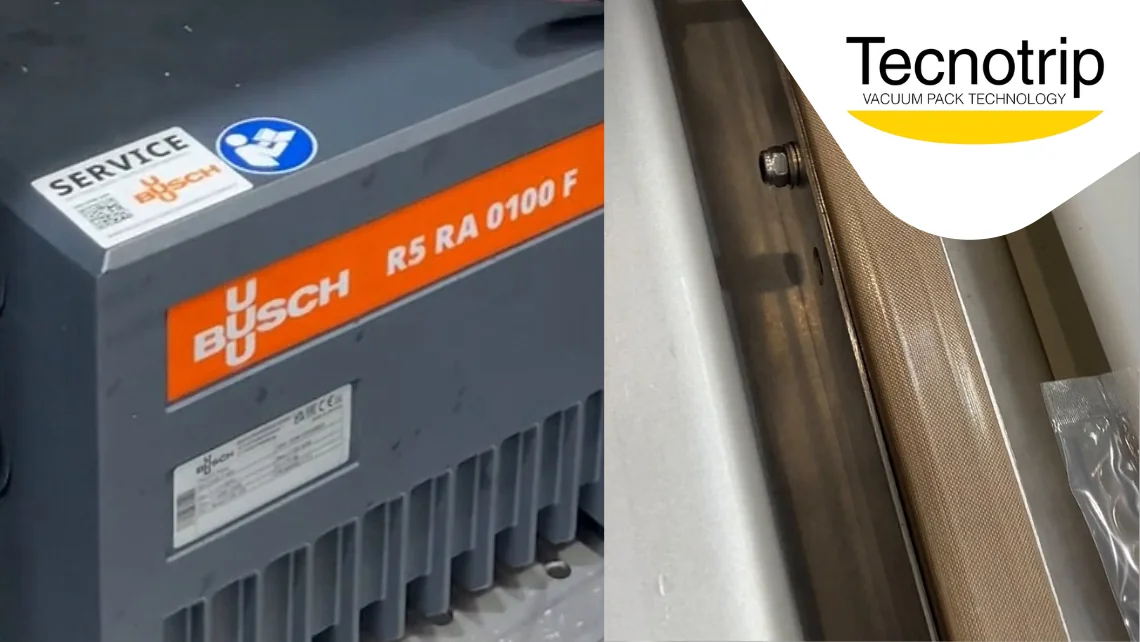
La barra de soldadura es la que cierra la bolsa. Encima de la resistencia lleva una cinta de teflón que evita que el plástico se pegue y reparte el calor de forma uniforme.
Con el uso, el teflón pierde sus propiedades: se quema, se desgasta o se agrieta. Cuando eso pasa, la temperatura deja de transmitirse bien y la soldadura falla.
Señales de que toca cambiarlo:
- El teflón se ve oscuro, quemado, arrugado o con grietas.
- El plástico de la bolsa se queda pegado a la barra.
- Las soldaduras salen irregulares, con arrugas o con zonas sin sellar.
Cada cuánto: periódicamente, según el uso. En máquinas que trabajan a diario, revísalo cada semana y cámbialo al primer signo de desgaste.
2. La bomba de vacío y su aceite
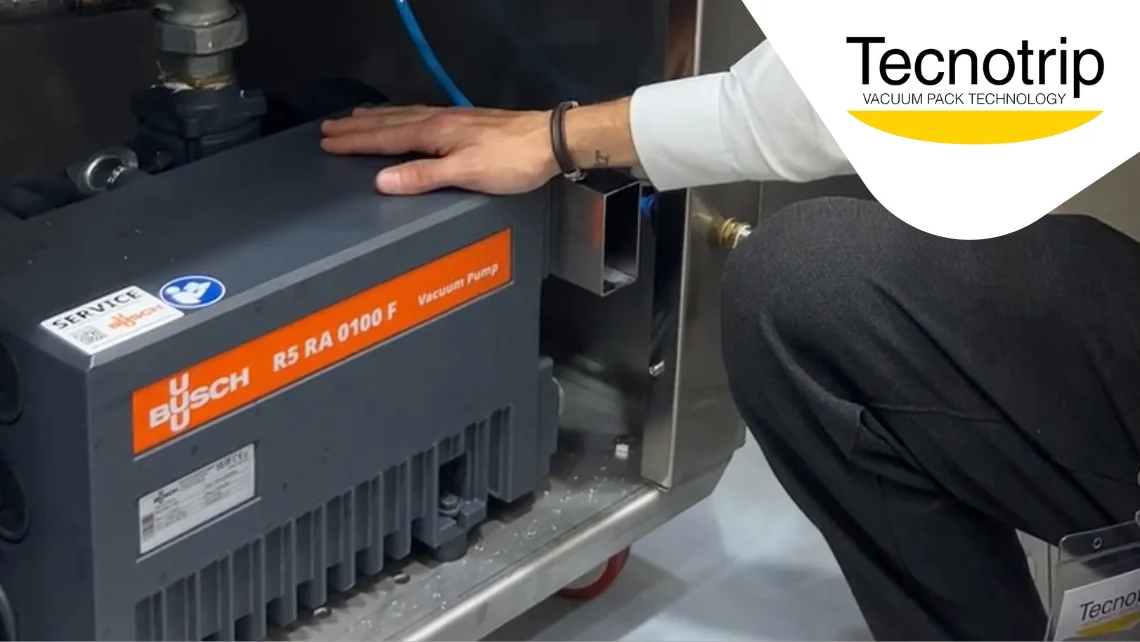
La bomba es el corazón de la máquina. Es la que saca el aire de la cámara, y de ella depende que el vacío sea profundo y rápido.
En las bombas lubricadas con aceite, el aceite es clave: lubrica, sella y refrigera. Con el tiempo se contamina con la humedad y las partículas que llegan del producto, y deja de hacer su trabajo.
El cambio de aceite se hace como mínimo una vez al año. Pero en muchos casos hay que hacerlo más a menudo, según el tipo de producto y el estado del aceite. Los productos con mucha humedad o líquido degradan antes el aceite.
Señales de alerta:
- El aceite de la mirilla se ve turbio, lechoso u oscuro.
- El nivel está por debajo de la marca.
- La máquina tarda más en hacer el vacío o no llega al nivel habitual.
- Sale humo o neblina de aceite por el escape.
En las bombas de aceite, además, hay un filtro de escape que retiene la neblina de aceite y que también se cambia periódicamente.
[Insertar aquí el vídeo]
Otros puntos a revisar
3. La junta de la tapa
La junta de goma que cierra la tapa contra la cámara garantiza la estanqueidad. Si está aplastada, cortada o reseca, entra aire y la máquina no consigue un buen vacío, por mucho que la bomba esté perfecta.
Revísala visualmente y límpiala a menudo. Cámbiala si ves grietas, deformaciones o zonas que no apoyan.
4. La goma de contraste de la barra
En la tapa, enfrente de la barra de soldadura, hay una goma de silicona contra la que se presiona la bolsa al soldar. Si está marcada o deformada, la presión no es uniforme y la soldadura sale irregular. Se cambia cuando muestra surcos o deja de ser elástica.
5. La limpieza de la cámara
Restos de grasa, líquido o producto dentro de la cámara pueden acabar en la bomba y ensucian la zona de soldadura. Limpia la cámara y la barra al final de cada jornada, con la máquina desconectada y con productos aptos para superficies en contacto con alimentos.
Es también una cuestión de higiene: la normativa europea exige que los equipos en contacto con alimentos se mantengan limpios y en buen estado.
6. El vacuómetro y el programa
Comprobar de vez en cuando el nivel de vacío que alcanza la máquina con el mismo programa es la forma más sencilla de detectar a tiempo una junta o una bomba que empieza a fallar. Si cada vez tarda más en llegar al mismo valor, algo se está desgastando.
Checklist de mantenimiento
| Frecuencia | Qué revisar | Qué hacer |
|---|---|---|
| Cada día | Cámara, barra y junta | Limpiar restos de producto, grasa y líquido |
| Cada semana | Teflón de la barra | Revisar el estado; cambiar al primer signo de desgaste |
| Cada semana | Nivel y color del aceite (mirilla) | Rellenar si falta; adelantar el cambio si está turbio |
| Cada mes | Junta de tapa y goma de contraste | Revisar grietas y deformaciones |
| Cada mes | Tiempo de vacío | Comprobar que llega al mismo nivel en el mismo tiempo |
| Mínimo 1 vez al año | Aceite de la bomba | Cambio de aceite (más a menudo según producto y estado) |
| Cada año | Revisión completa por el SAT | Bomba, filtro de escape, resistencias, juntas y parte eléctrica |
Intervalos orientativos. El uso real (horas al día, tipo de producto) puede pedir revisiones más frecuentes.
Síntoma, causa probable y solución
| Síntoma | Causa más probable | Qué hacer |
|---|---|---|
| La bolsa no cierra o la soldadura es irregular | Teflón gastado o goma de contraste marcada | Cambiar teflón y/o goma |
| El plástico se pega a la barra | Teflón quemado | Cambiar teflón |
| Tarda más en hacer el vacío | Aceite degradado, filtro saturado o junta de tapa dañada | Revisar aceite y junta; avisar al SAT |
| No llega al nivel de vacío habitual | Junta de tapa, aceite o desgaste de la bomba | Revisar junta y aceite; revisión de bomba |
| Neblina de aceite por el escape | Filtro de escape saturado | Cambiar filtro |
Recambios: originales y sin esperas
Un buen mantenimiento depende de tener el recambio cuando hace falta. Teflón, juntas, gomas, aceite y filtros son consumibles: lo ideal es tener siempre un juego a mano.
En Tecnotrip diseñamos y fabricamos nuestras envasadoras, así que conocemos cada pieza y servimos los recambios originales directamente desde fábrica, con un envío rápido. Así la máquina vuelve a trabajar cuanto antes y con piezas que encajan a la primera.
Cuándo llamar al servicio técnico
Hay tareas que puede hacer el propio operario: limpiar, revisar el teflón, mirar el nivel de aceite. Otras conviene dejarlas al servicio técnico:
- Cambios de aceite y filtros si no tienes experiencia con la bomba.
- Cualquier fallo eléctrico o de la resistencia.
- Una pérdida de vacío que no se explica por la junta o el aceite.
- La revisión anual completa, que detecta el desgaste antes de que se convierta en avería.
Nuestro SAT y nuestra red de distribuidores con servicio técnico propio hacen estas revisiones con el conocimiento de quien fabrica la máquina.
Resumen
El mantenimiento de una envasadora al vacío es sencillo si se hace con regularidad. Los dos puntos clave son el teflón de la barra de soldadura, que se cambia periódicamente para que la bolsa cierre bien, y el aceite de la bomba de vacío, que se cambia como mínimo una vez al año, o antes según el producto y su estado. Con la junta de tapa, la limpieza diaria y una revisión anual del SAT, la máquina trabaja años sin sustos.
Preguntas frecuentes
¿Cada cuánto hay que cambiar el aceite de la bomba de vacío?
Como mínimo una vez al año. Si envasas productos con mucha humedad o líquido, o si el aceite se ve turbio u oscuro, hay que cambiarlo antes.
¿Por qué mi envasadora no cierra bien las bolsas?
Lo más habitual es un teflón de la barra gastado o una goma de contraste marcada. También influye que la zona de soldadura de la bolsa esté limpia y seca.
¿Por qué mi envasadora tarda más en hacer el vacío?
Suele ser el aceite de la bomba degradado o una junta de tapa que ya no cierra bien. Si revisando los dos sigue igual, conviene que el servicio técnico revise la bomba.
¿Programamos tu revisión?
Cuéntanos qué modelo tienes y cuántos años lleva trabajando, y te proponemos la revisión y los recambios que conviene tener a mano. Sin compromiso. → Formulario de contacto / Solicitar revisión
Fuente de autoridad: Reglamento (CE) n.º 852/2004 relativo a la higiene de los productos alimenticios.
Artículo firmado por: Carlos Bellido, director de operaciones.
Fecha: 01/11/2026
Categorías: Noticias
Descubre más artículos en nuestro blog
Explora más publicaciones del Blog TECNOTRIP y mantente al día con nuestras novedades y consejos técnicos.
¿Qué diferencia hay entre salazón, masaje y amasado? Descubre cómo funcionan los bombos al vacío SAP y las amasadoras Vakona de Tecnotrip, sus aplicaciones en la industria alimentaria y cómo elegir la máquina adecuada para cada proceso.
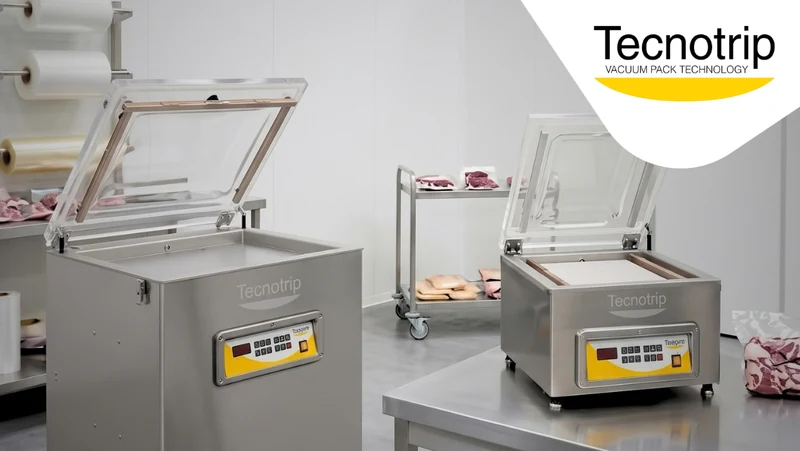
Cuando un obrador o una industria alimentaria se plantea envasar al vacío, casi siempre aparece la misma duda: ¿campana o sobremesa? ¿de sobremesa o de suelo? Y detrás de esa duda suele haber un malentendido que cuesta dinero.
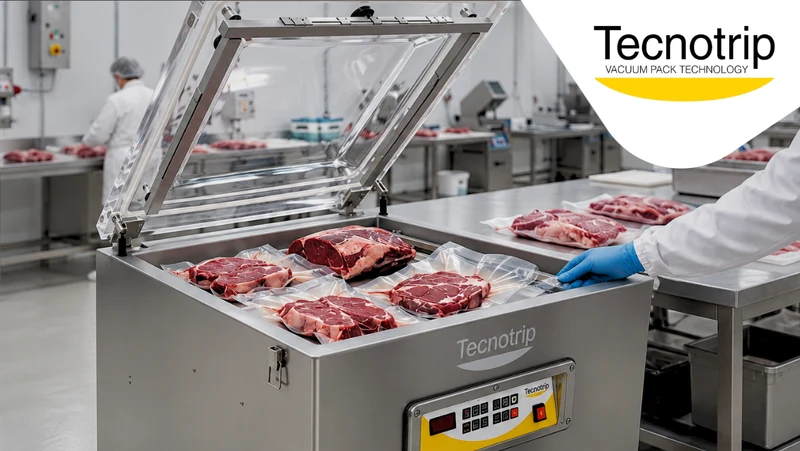
En la industria cárnica, cada gramo cuenta y cada día de vida útil se traduce en margen. Y sin embargo, muchos obradores, salas de despiece y carnicerías siguen perdiendo producto por una conservación deficiente: carne que se oxida antes de tiempo, mermas de peso por deshidratación y devoluciones que nadie contabiliza pero que se comen el beneficio.


